Athéna Engineering S.r.l.
Nouvelles

Exigences de lubrification des rails de guidage des machines-outils avec pompe à vis — Analyse complète des points clés essentiels et des difficultés techniques

En tant que vecteur essentiel de la précision des équipements, les performances de lubrification des guidages de machines-outils déterminent directement la qualité de l’usinage et la durée de vie des équipements. Répondant aux problèmes de l'industrie tels que le glissement, le blocage et la dégradation de la précision causés par le mouvement alternatif à long terme des guidages, Teffiko se consacre à la recherche et au développement de pompes à vis pour la lubrification des machines-outils, fournissant des solutions de lubrification stables, à faibles pulsations et quantifiées avec précision. Ce document analyse de manière exhaustive les exigences standard, les difficultés techniques des pompes à vis appliquées à la lubrification des guidages de machines-outils et trie les spécifications de lubrification différenciées pour différents types de machines-outils afin de prendre en charge le fonctionnement-maintenance des équipements sur site et l'optimisation technique.


I. Neuf exigences fondamentales pourPompe à visLubrification des guidages de machines-outils


Les machines-outils comportent de nombreux points de lubrification, des structures complexes et de nombreux composants de transmission ; la plupart des équipements prennent en charge la lubrification synchrone multipoint, ce qui impose des normes strictes sur les systèmes d'alimentation en huile des pompes à vis, la sélection du lubrifiant et l'étanchéité du système. Les exigences spécifiques sont les suivantes :


1. Adopter une lubrification automatique à circulation forcée pour garantir un approvisionnement en huile stable pour plusieurs points

Les machines-outils modernes disposent d’un grand nombre de points de lubrification à répartition complexe. La lubrification manuelle ne peut pas garantir la rapidité et l'uniformité lorsque plusieurs unités fonctionnent simultanément. Par conséquent, les guidages de machines-outils adoptent généralement une lubrification automatique à circulation forcée avec des pompes à vis. Contrôlé par PLC pour un démarrage et un arrêt chronométrés et une distribution quantitative d'huile, ce mode réduit les coûts de main-d'œuvre et maintient constamment les paires de friction des rails de guidage, des roulements et des composants de transmission sous une lubrification efficace, éliminant ainsi l'usure à sec résultant d'un manque d'huile.

2. S'adapter aux systèmes de lubrification hydraulique partagés tout en assurant la stabilité du système

De nombreuses machines-outils adoptent des circuits d'huile intégrés pour les systèmes hydrauliques et de lubrification pour une structure compacte et un fonctionnement-maintenance pratique. En conséquence, les paramètres d'alimentation en huile de la pompe à vis et les propriétés du lubrifiant doivent satisfaire une double adaptation : stabiliser la pression et assurer un actionnement réactif du système hydraulique, tout en répondant aux exigences de lubrification des paires de friction telles que les rails de guidage et les roulements. La priorité doit être donnée aux lubrifiants ayant un indice de viscosité élevé, d'excellentes propriétés anti-usure et anti-oxydantes pour réduire les coûts d'exploitation du système et prolonger les intervalles de remplacement de l'huile.

3. Faites correspondre les modes de lubrification et les exigences de fluidité des différentes machines-outils

Pour les roulements principaux et les guidages robustes des grandes machines-outils autonomes, des méthodes de lubrification auxiliaires telles que l'alimentation goutte à goutte par gravité et la lubrification par mèche sont souvent déployées parallèlement à l'alimentation en huile centralisée provenant de pompes à vis. De telles conditions de fonctionnement exigent une grande fluidité du lubrifiant : l'huile doit s'écouler en douceur dans les paires de friction du rail de guidage, sans stagnation ni débit d'huile insuffisant. Pendant ce temps, les pompes à vis doivent fournir un débit stabilisé à faible débit pour s'adapter au rythme d'alimentation en huile de la lubrification par gravité.

4. Réduire la perte de friction de la transmission et réduire la consommation électrique de l'équipement

Les rectifieuses et les machines-outils composites contiennent des entraînements par engrenages, des paliers lisses et des roulements complexes, dont la perte de puissance par frottement globale peut atteindre 30 à 40 %. Les systèmes de lubrification par pompe à vis doivent être associés à des lubrifiants de viscosité appropriée et de pouvoir lubrifiant supérieur pour minimiser la résistance au frottement des pièces de transmission, réduire les pertes de puissance inutiles, améliorer l'efficacité de fonctionnement de l'équipement et réaliser des économies d'énergie.

5. S'adapter aux conditions de charge de choc et de lubrification limite pour les machines-outils d'ébauche

Les tours et autres machines-outils d'ébauche fonctionnent par intermittence et subissent fréquemment des chocs pendant l'usinage ; leurs paires de friction de guidage fonctionnent principalement dans des conditions de lubrification limite. Pour de tels scénarios, les pompes à vis doivent répondre rapidement avec un décalage démarrage-arrêt nul. Parallèlement, des lubrifiants offrant une résistance aux pressions extrêmes, des performances antichoc et une robustesse du film d'huile doivent être appliqués pour empêcher les charges de choc de rompre les films d'huile et éviter le frottement métallique direct et l'usure des rails de guidage.

6. Contrôler strictement l'augmentation de la température des machines-outils de précision pour garantir des références d'usinage de haute précision

Les machines-outils de précision imposent des limites extrêmement strictes en matière d'augmentation de température induite par la lubrification : l'augmentation de la température du lubrifiant en fonctionnement normal ne doit pas dépasser 2 à 5 ℃ au-dessus de la température ambiante. Une température excessive déclenche une déformation thermique des guidages et une dérive de précision. Par conséquent, les systèmes de lubrification par pompe à vis doivent faire l’objet d’un calcul et d’une conception précis en tenant compte de la capacité du réservoir d’huile, de la viscosité du lubrifiant et de la fréquence de circulation de l’alimentation en huile. Une dissipation thermique circulante stable doit maintenir la température de l'huile et empêcher les écarts de précision causés par une augmentation excessive de la température.

7. Améliorer l'étanchéité du système pour éviter la contamination par impuretés des circuits d'huile

Une mauvaise étanchéité des systèmes de lubrification des machines-outils et des systèmes hydrauliques permet aux copeaux métalliques et à la poussière de meulage générés lors de l'usinage d'envahir les circuits d'huile. Ces contaminants obstruent les pompes à vis, les distributeurs et les rainures d'huile des rails de guidage, accélèrent l'usure des composants et accélèrent la détérioration oxydative du lubrifiant. Par conséquent, les systèmes de lubrification par pompe à vis doivent être équipés d'ensembles de filtrage ainsi que d'une protection d'étanchéité du circuit complet pour bloquer les impuretés solides à la source.

8. Les lubrifiants doivent présenter des propriétés antiémulsifiantes, antirouille et anticorrosion.

Pour les machines-outils de coupe et de meulage des métaux, les fluides de refroidissement tels que le fluide émulsionné et la solution aqueuse de tripolyphosphate de sodium pénètrent facilement dans les systèmes de lubrification, entraînant une émulsification du lubrifiant et une défaillance des performances. Lors de la sélection des lubrifiants et de l'adaptation du système de pompe à vis, les huiles spéciales pour rails de guidage offrant des performances anti-émulsification, antirouille et anticorrosion exceptionnelles doivent être prioritaires pour éviter la rouille des rails et les défauts de lubrification dus à l'émulsification de l'huile.

9. Résoudre de manière ciblée le rampement des voies de guidage et améliorer la fluidité des mouvements

Les guidages de machines-outils représentent un défi majeur en matière de lubrification pour des équipements complets. Leurs caractéristiques de mouvement alternatif à vitesse variable et à charge variable provoquent facilement des glissements et des blocages, compromettant directement la précision de l'usinage. Outre une distribution d'huile régulière et uniforme par des pompes à vis, des huiles de guidage spéciales avec une viscosité adaptée et des performances anti-rampage supérieures sont nécessaires pour former des films d'huile protecteurs continus et uniformes et éliminer complètement le rampage à basse vitesse.


II. Points clés des applications principales pour la lubrification des guides de machine-outil avec pompe à vis

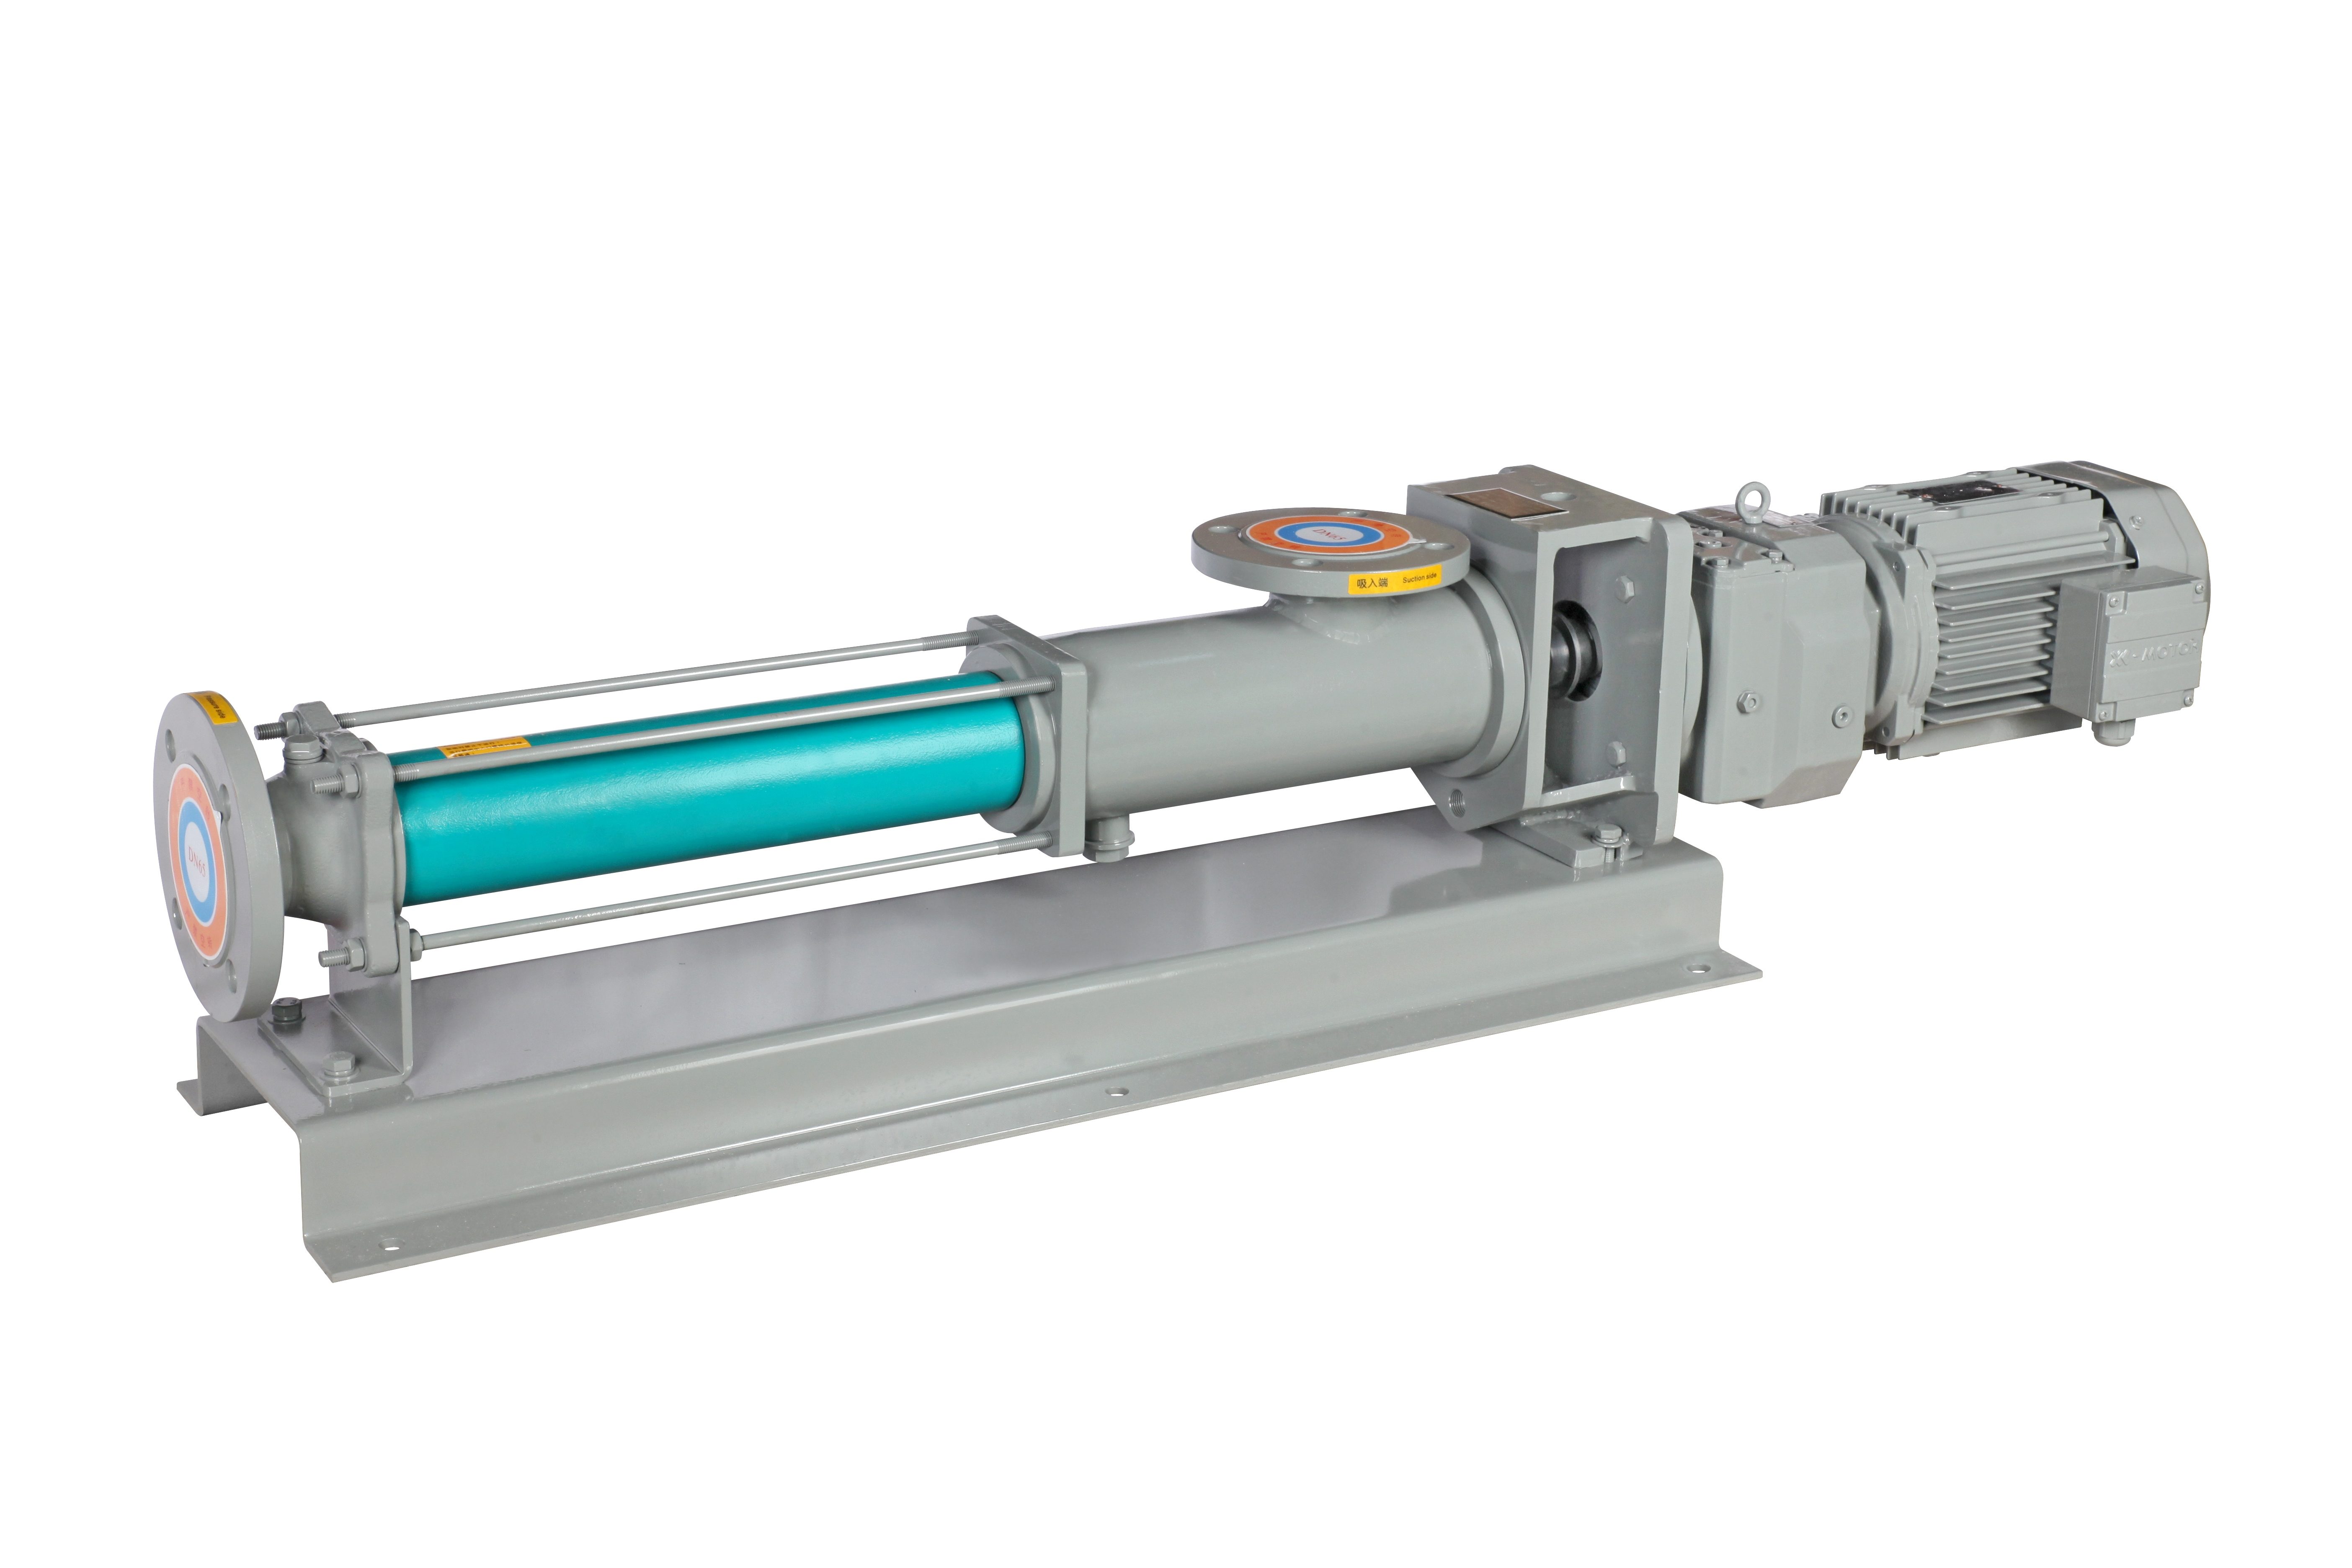
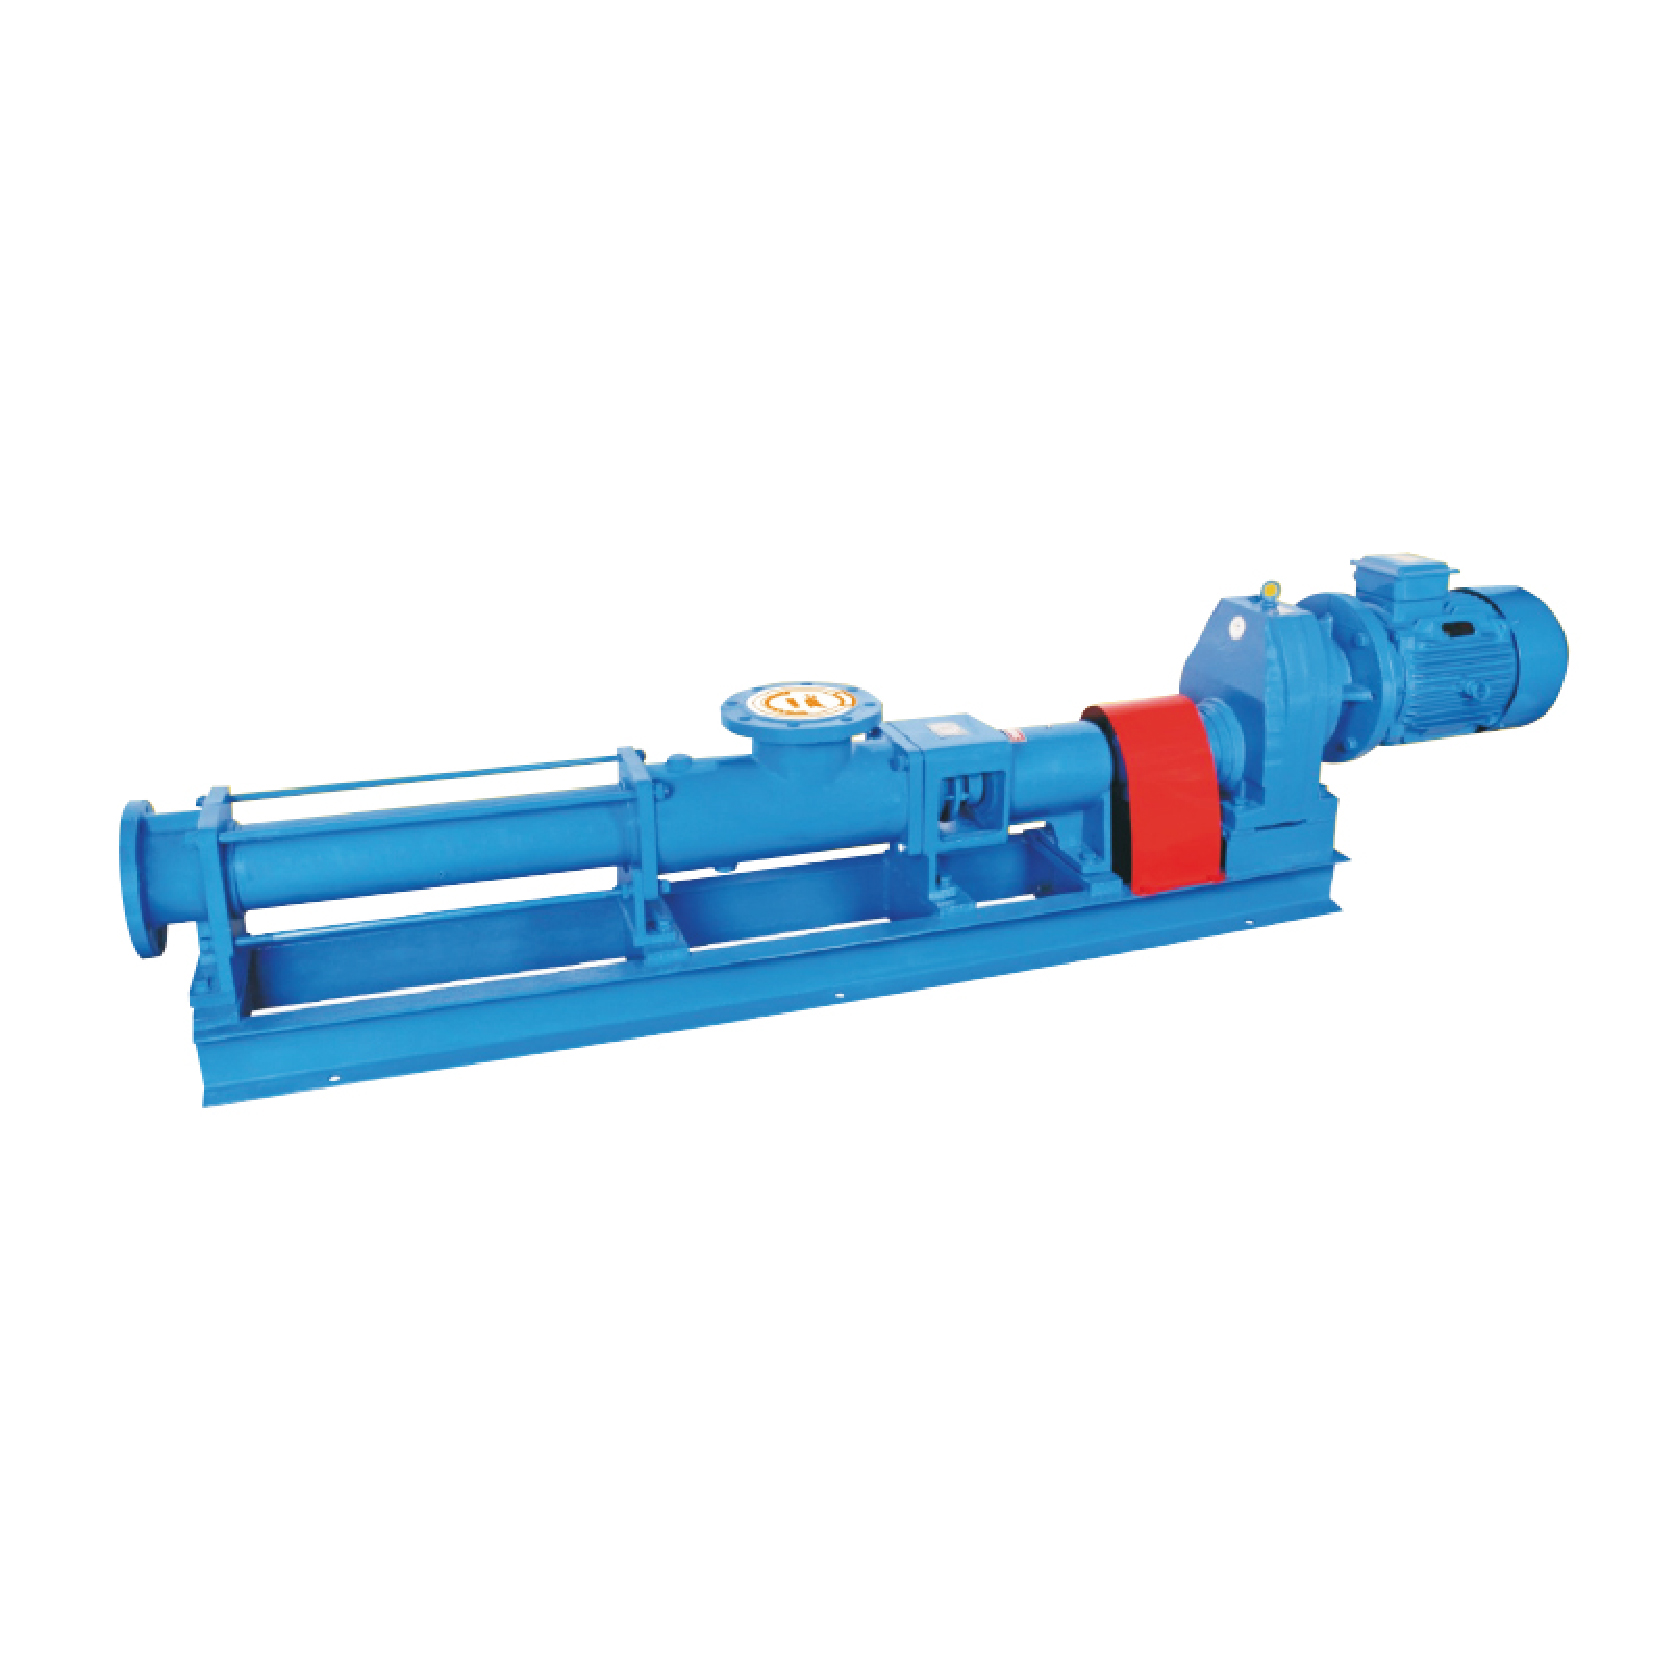
Screw Pumps

Pour exploiter pleinement les atouts des pompes à vis en matière de stabilisation de la pression, de débit quantitatif et de faibles pulsations et atténuer les divers risques liés à la lubrification des machines-outils, les points clés suivants doivent être soulignés lors de l'installation pratique, de la mise en service et de la maintenance opérationnelle :


1. Faites correspondre précisément le débit et la pression pour compenser la chute de pression du pipeline

Les guidages de machines-outils à longue course comportent de longs oléoducs avec de nombreux coudes, produisant une perte de pression importante le long des chemins d'écoulement. Lors de la sélection des pompes à vis, les paramètres évalués seuls ne doivent pas être pris comme référence. La chute de pression du pipeline doit être calculée à l'avance avec des marges de débit et de pression adéquates réservées, de sorte que le lubrifiant puisse atteindre les extrémités les plus éloignées des guides et éliminer l'approvisionnement excessif en huile aux extrémités proches et l'approvisionnement insuffisant aux extrémités éloignées.

2. Organiser scientifiquement les points de lubrification et les structures du circuit d'huile

Les points de décharge d'huile doivent être placés avec précision sur les surfaces de glissement à forte charge des rails de guidage, les surfaces de contact des curseurs et les zones de rainures en queue d'aronde sollicitées pour garantir un approvisionnement en huile prioritaire pour les positions de friction critiques. La conception du circuit d'huile doit être simplifiée autant que possible avec moins de coudes et de coins morts, garantissant une distribution d'huile uniforme sur l'ensemble du circuit et formant des films d'huile intacts, continus et sans interstice sur les rails de guidage.

3. Standardisez l’installation de la pompe pour éviter la cavitation et le manque d’aspiration

Les pompes à vis doivent être montées à proximité des réservoirs de pétrole pour raccourcir les canalisations d'aspiration. Les canalisations d'aspiration doivent être courtes, droites et épaisses avec un minimum de vannes et de coudes pour réduire la résistance à l'aspiration, empêchant ainsi le manque d'aspiration de la pompe, la cavitation et les fluctuations de l'alimentation en huile pour une livraison d'huile stabilisée à long terme.

4. Surveiller dynamiquement la température et la pression d'huile pour s'adapter aux conditions de fonctionnement changeantes

La température de l'huile affecte directement la viscosité du lubrifiant et la résistance du film d'huile. Pendant le fonctionnement et la maintenance, la température de l'huile et la pression de service de la pompe doivent être surveillées en temps réel. Les intervalles de lubrification et la durée d'alimentation en huile doivent être ajustés en fonction des différences saisonnières de température et des variations de charge d'usinage afin de satisfaire aux exigences de lubrification dans diverses conditions de travail.


III. Principales difficultés techniques liées à la lubrification des guides de machines-outils à pompe à vis

Screw Pumps

Compte tenu des conditions de fonctionnement complexes des machines-outils, plusieurs difficultés courantes à l’échelle de l’industrie persistent dans la lubrification pratique des guidages à l’aide de pompes à vis. Ceux-ci constituent des contributeurs majeurs à l’usure des rails et à la dégradation de la précision :


1. Difficulté à obtenir une épaisseur de film d'huile uniforme sur de longs rails de guidage

La chute de pression est inhérente aux circuits d'huile longue distance, entraînant la formation de films d'huile épais près de l'extrémité de la pompe et de films minces au niveau des sections de guidage éloignées avec une lubrification inégale. Un fonctionnement prolongé donne lieu à un débordement d'huile aux extrémités proches et à une usure par abrasion sèche aux extrémités, compensant le parallélisme du guidage et réduisant la précision de positionnement de la machine-outil. La mise en service et la résolution des causes profondes s’avèrent difficiles.

2. Le blocage du gaz induit par un démarrage et un arrêt intermittents déclenche une usure à sec instantanée

Après un arrêt intermittent de la machine-outil, le lubrifiant reflue des canalisations et l'air envahit les circuits d'huile. Le démarrage ultérieur de la pompe à vis entraîne un blocage du gaz et un retard de l'alimentation en huile, provoquant une lubrification momentanée sans huile des guidages. Les effets cumulatifs produisent des microrayures et des rayures sur les surfaces de guidage et altèrent la planéité du guidage.

3. Les vibrations des machines-outils compromettent la stabilité de l’approvisionnement en huile

Les vibrations soutenues dues aux opérations de coupe altèrent la précision de l'engrènement du rotor des pompes à vis et desserrent les joints des canalisations, entraînant des fluctuations mineures du débit et de la pression, une détérioration de la stabilité du film d'huile et une usure irrégulière aggravée des guidages.

4. Adaptabilité insuffisante de la lubrification aux variations saisonnières de température

Dans les ateliers à température non constante, les lubrifiants deviennent visqueux en hiver, augmentant la charge de la pompe et retardant la livraison d'huile ; en été, les lubrifiants deviennent fluides et la capacité de charge du film d'huile est réduite, et une rupture du film d'huile peut se produire lors d'usinages lourds. Les systèmes de pompe à vis avec des paramètres fixes ne peuvent pas s'adapter automatiquement aux changements saisonniers de viscosité.

5. L’usure dissimulée de la pompe entraîne indirectement une perte de précision du guidage

Un fonctionnement à long terme use progressivement les rotors et les bagues des pompes à vis, générant des fuites internes ainsi qu'une dégradation de la pression et du débit. De tels défauts sont hautement dissimulés et difficilement détectés par le personnel d'exploitation et de maintenance. Les conséquences incluent une lubrification insuffisante des rails de guidage, une usure accélérée et des pièces usinées hors tolérances.


IV. Solutions d'optimisation pratiques pour les systèmes de lubrification des guidages par pompe à vis


Ciblant les principales difficultés mentionnées ci-dessus et considérant les conditions de fonctionnement différenciées des machines-outils d’ébauche et d’usinage de précision, les mesures d’optimisation réalisables sont résumées ci-dessous :


  •  Pour les machines-outils à longue course, sélectionnez des équipements avec des marges de débit et de pression réservées et calculez avec précision la chute de pression des canalisations pour garantir un approvisionnement uniforme en huile sur toute la longueur du rail de guidage.
  •  Installez des soupapes d'échappement aux points hauts des circuits d'huile pour une purge d'air programmée afin de résoudre complètement le blocage du gaz et le retard d'alimentation en huile lors de l'arrêt du démarrage.
  •  Améliorez les ensembles de filtrage de haute précision et renforcez l'étanchéité du système pour bloquer les copeaux de fer, la poussière et autres impuretés et éviter le colmatage du circuit d'huile et la détérioration du lubrifiant.
  •  Ajustez dynamiquement les cycles de lubrification et la durée d'alimentation en huile en fonction des différences de température hiver-été et des conditions d'usinage pour s'adapter aux variations de viscosité du lubrifiant.
  •  Sélectionnez des lubrifiants différenciés pour les machines-outils d'ébauche et d'usinage de précision : privilégiez les performances antichocs à pression extrême pour les scénarios d'ébauche, et les performances à faible échauffement et anti-rampage pour les scénarios d'usinage de précision.
  •  Testez périodiquement la pression de la pompe à vis, le débit et l'état des fuites internes pour prédire à l'avance les défauts de vieillissement de la pompe et éviter l'usure dissimulée des rails.
  •  Optimisez les structures de fixation absorbant les chocs des pipelines pour atténuer les impacts des vibrations des machines-outils sur les systèmes d'alimentation en huile et sécuriser les films d'huile stables.


V.Conclusion


La lubrification des rails de guidage des machines-outils est confrontée à des problèmes tels que les fluctuations de charge, la tendance au glissement, les risques d'émulsification et de contamination du lubrifiant et le contrôle difficile de l'échauffement. Dotées d'une stabilisation de la pression, de faibles pulsations et d'un débit quantitatif précis, les pompes à vis conviennent à la lubrification centralisée des machines-outils et répondent à des défis tels qu'un approvisionnement inégal en huile sur de longs rails de guidage, un blocage de gaz et une usure induite par les vibrations. Teffiko propose des solutions de lubrification de pompes à vis personnalisées. Pour consultation, veuillez visiter [www.teffiko.com]ou email:sales@teffiko.com.


Actualités connexes
Laissez-moi un message
  • BACK TO ATHENA GROUP
  • X
    Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
    RejeterAccepter